 中文版
 English


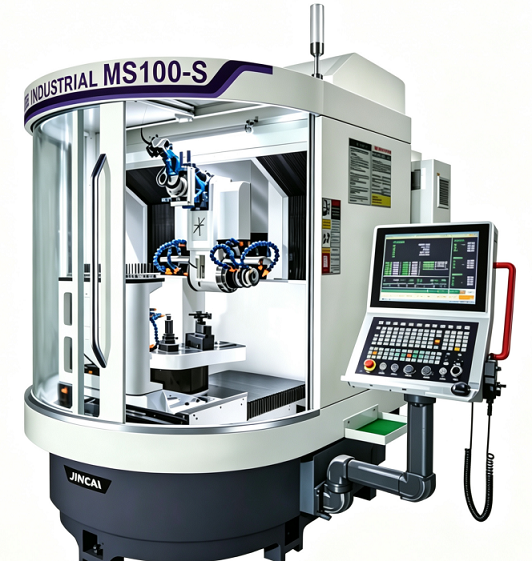
- 产品特点
- 适用范围
- 技术参数
配置国产挤压和切削丝锥CAM软件,挤压丝锥支持不少于3种棱形,支持螺旋、螺尖、螺旋螺尖任意槽型;支持丝锥开槽、磨螺纹、铲稍(外圆)一次装夹全序磨制;
可配用先进的人机对话式数控系统,既G代码编程,又能使用刀具软件。系统使用安全、稳定、便捷、抗电磁干扰强。
可通过以太接口、USB2.0实现CNC与PC之间的程序传输,以较短的加工准备时间一键启动,使生产力得以大幅度提高。
配有三维模拟软件,以对话框的方式显示刀具加工的必要参数,参数输入后进行刀具模拟可显示刀具三维图形及机床磨削步骤。用不同颜色区分各个磨削步骤利用软件的防撞功能,避免在实际加工过程中的碰撞现象。
选用相应的软件模块可加工各类刀具,通过探针,实现自动对工件的循环测量及对刀具磨损进行补偿,即能生产刀具又能修磨刀具。
重型设计,大功率,龙门式封闭式结构,刚性好,强度高、稳定性佳。
高精度丝杆、导轨、A轴、C轴及关键零部件,确保使用精度高、灵敏度高、稳定性好。
旋转轴配用成品高精度DD马达,传动平稳、速度快、精度高。
可装顶失和简易支撑点,用于长刀具生产。
具备独立用于铲磨的直驱铲磨轴,提高铲磨效率和精度。
双磨头砂轮轴设计,可同时安装6片砂轮,提高砂轮的利用率。
具备2套砂轮修整机构,可分别对双磨头砂轮进行在线修整。
支持工件和砂轮两组探针测量,支持主轴振动监控,主轴温度监控,可通过MES、AGV接口与智能制造系统进行集成选型优势
一机多能:合金或高速钢精密丝锥,覆盖磨制、修磨丝锥。
全序磨制:一次装夹、分序成型,保证磨削点、刃线、铲磨曲线连贯、准确。
高效一致:高速电子凸轮,单线粗精磨,一次装夹,在线修整。
级精度:全自研高精度磨削算法,7轴5联动全闭环直驱,砂轮组和工件在线检测。
易用好用:一体界面,单序、多序、顺序自由组合,免调刀/调机,具备3D建模、仿真。
高稳定性:基于成熟五轴工具磨床,故障少,配件兼容性高。
辅助工艺:去半牙、倒角、倒背锥、截断等。
加工范围
加工材料:M1-M12直径的高速钢、硬质合金刀具材料;
可加工丝锥类别:多种丝锥类型(含挤压丝锥、切削丝锥,直槽丝锥、螺旋槽丝锥、螺尖槽丝锥等)。
|
参数项目 |
参数规格 |
|
设备型号 |
MS100-S |
|
设备结构 |
龙门式封闭式结构,重型设计,刚性好 |
|
数控系统 |
固高数控系统 |
|
联动轴数 |
5 轴 5 联动 |
|
XY 轴驱动方式 |
直线电机(直驱轴) |
|
A/C 轴驱动方式 |
成品高精度 DD 马达 |
|
最小工件柄径 |
Φ1mm |
|
最大工件柄径 |
Φ18mm |
|
最大磨削长度 |
总长 150mm,磨削长度 70mm |
|
主轴类型 |
永磁电主轴 |
|
主轴额定功率 |
16kW |
|
主轴转速范围 |
3000-10000rpm |
|
X 轴行程 |
600mm |
|
Y 轴行程 |
350mm |
|
Z 轴行程 |
200mm |
|
A 轴行程 |
连续 360° |
|
C 轴行程 |
±180° |
|
X/Y/Z 轴定位精度 |
0.003mm |
|
A/C 轴定位精度 |
5″ |
|
A/C 轴重复定位精度 |
2″ |
|
铲磨轴配置 |
独立用于铲磨的直驱铲磨轴(U 轴) |
|
铲磨 A 轴转速 |
180rpm |
|
铲磨表面质量 |
Ra≤0.3μm |
|
砂轮杆规格 |
HSK63E |
|
最大砂轮直径 |
Φ250mm |
|
可安装砂轮数 |
8 片 |
|
砂轮杆直径 |
100mm |
|
随机配置砂轮杆 |
Φ31.75 砂轮杆 2 根 |
|
工件刀柄锥度 |
BT50 |
|
夹头配置 |
气动夹头座及 W20 夹头 |
|
砂轮在线修整 |
支持 |
|
修整轴电机 |
两个 1000w 变频三相电机 |
|
修整轴最高转速 |
4500rpm |
|
修整滚轮配置 |
2 片烧结金刚石修整滚轮 |
|
外部机械臂 |
外置六自由度机械臂 |
|
料盘配置 |
Φ4/6/8 各 2 只 |


